完全自動ブロー成形機が大量生産の効率化を実現する仕組み
コアとなる自動化アーキテクチャ:固定サイクル・サーボ駆動制御によるPETボトル成形の安定化
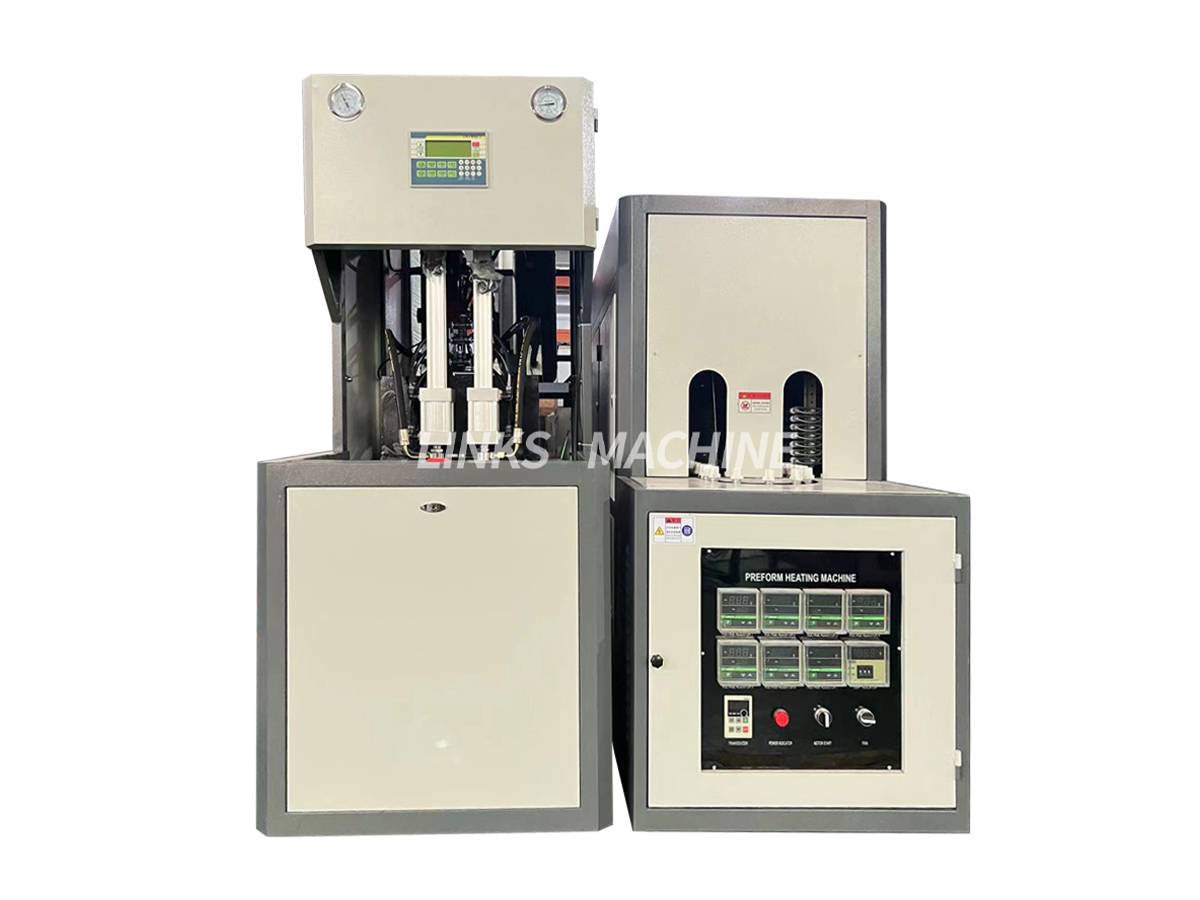
高速ブロー成形機の核となるのは、手作業によるばらつきを排除する固定サイクル・サーボ駆動方式です。プリフォームは自動的に向きを整えられ、赤外線オーブンに供給されて所定の成形温度まで加熱された後、ストレッチ・ブロー成形ステーションへと移送されます。ストレッチロッドの直線運動や高圧空気バルブの開閉は、サブミリ秒単位の精度で制御されるサーボモーターによって管理され、すべてのボトルに対して同一の機械的・熱的処理が実現されます。このフィードバック制御により、サイクルタイムが最短1.5秒という高速運転時においても、壁厚およびボトムクリアランスをマイクロメートル単位の公差内に維持できます。完成した容器は、オペレーターの介入なしに直接排出コンベア上へ排出されます。供給・加熱・ブロー成形・排出という一連の工程が、あらかじめ厳密に定義されたタイミングで確実に実行されるため、作業員の熟練度に左右されることなく、シフトごとに安定した生産性が確保されます。その結果、再現性が高く、廃棄を最小限に抑えるプロセスが確立され、現代の大規模パッケージング工程における高生産性と低不良率の基盤となっています。
性能ベンチマーク:32腔式システムで、不良率0.8%未満を実現した場合の生産能力は、時速42,000本
業界トップクラスの32腔式ブロー成形機は、時速最大42,000本の生産能力を達成します。これは、複数台の半自動装置を合わせた生産能力を上回るものであり、2023年の包装ライン監査(『パッケージング・マシン・ベンチマーク2023』に掲載)でも、不良率0.8%未満が確認されています。 パッケージング・マシン・ベンチマーク2023 この高性能は、統合された高精度制御に由来します。自動ビジョン検査システムが、各ボトルの楕円度、応力白濁、底割れなどの欠陥を検出し、充填工程に入る前に不適合品を自動で排除します。多腔型金型と高速金型交換システムにより、フォーマット切替を数分(数時間ではなく)で完了でき、生産速度を一切犠牲にしません。これにより、製造事業者は複数のSKUを最小限のダウンタイムで切り替えながら連続運転でき、シフト間を通じて高い設備総合効率(OEE)を維持できます。極めて高速な生産性、内蔵型品質管理、そして迅速な切替機能——この3つの要素が融合した32腔式システムこそが、コスト効率に優れ、大量生産を実現するPETボトル製造における運用上のベンチマークです。
ブローリング機のエンドツーエンド包装ラインへのシームレスな統合
PLC・SCADA・MESの連携によるリアルタイムサイクル監視および予知保全
現代の高速成形ラインでは、ブロー成形機と周辺設備との緊密な連携が不可欠です。産業用プロトコル(OPC UAやEthernet/IPなど)を用いて、ブロー成形機のPLCをSCADAシステムに接続することで、ブロー圧力、プリフォーム温度、ストレッチタイミングなどの重要パラメーターをミリ秒単位でリアルタイムで取得・交換します。SCADAはこれらのデータを一元的に集約し、MESへと連携することで、ライン全体の性能を統合的に把握できるようになります。継続的な監視により、摩耗や初期故障の兆候となる微小なばらつきを早期に検出し、予知保全アルゴリズムによって計画外停止を未然に防ぐためのメンテナンスを適切なタイミングで実施できます。既に導入済みの統合ラインからの現場データによると、この閉ループ型アプローチにより、予期せぬダウンタイムを最大30%削減するとともに、ボトル品質におけるキャビティ間の一貫性も維持できます。
上流の充填機および下流のパッキング機へのプラグアンドプレイ対応を可能にするモジュール構成
全自動ブロー成形機は、既存の包装ラインにスムーズに統合できるモジュール式構造で設計されています。標準化された機械インターフェースおよび電気接続部により、上流の充填機および下流のラベリング・キャッピング・カートン詰め装置と直接接続できます。共通のコンベア高さ基準とクイックチェンジ式クランプを採用することで、ボトル規格の切替時間を15分未満に短縮します。制御システムは、充填機からの排出信号およびパッカーの蓄積センサーに事前に対応するよう設定済みであり、ボトルの流れをスムーズかつボトルネックのない状態で維持します。下流で詰まりが検出された場合、ブロー成形機は自動的に一時停止し、不良品発生や無駄なサイクルを防止します。この同期型・モジュール式設計により、フルライン交換を伴わずとも、段階的な増設や将来的なアップグレードが可能となり、柔軟性と将来への対応力を備えた包装インフラを戦略的に実現します。
全自動ブロー成形機の投資対効果(ROI)および運用経済性
数値化された効果:半自動ブロー成形機と比較して、作業員の負担が37%削減、エネルギー消費が22%削減
2023年の業界ベンチマーク調査である「 包装機械効率レポート」 によると、全自動ブロー成形機は、半自動機と比較して直接作業員数を37%削減し、エネルギー消費を22%低減する。この効果は、サーボ駆動による自動化によって、プリフォームの手作業による取扱いが不要となり、停止時間ゼロの連続運転が可能になることに起因する。さらに高度なシステムでは、圧縮空気の回収や加熱サイクルが最適化され、1本あたりのエネルギー使用量が低下する。また、オペレーターの介入回数が減ることで、残業や教育コスト、人為的な疲労に起因するサイクルタイムのばらつきも抑制される。24時間365日稼働の大量生産施設では、こうした効率性が急速に積み重なり、年間で6桁のコスト削減効果を実現し、生産能力のボトルネックを「オペレーター依存」から「機械の安定した処理速度」へと転換する。
投資回収分析:年間生産量が2,000万個を超える場合、設備投資の回収期間は18か月
年間生産能力が2,000万単位を超えるボトリング工場において、完全自動ブロー成形機への設備投資は、グローバル包装機械コンソーシアムが2024年に作成したコスト分析モデルによると、通常18か月以内に回収可能となる。この試算には、人件費およびエネルギーの削減効果に加え、不良品率の低減(半自動ラインでは2%超であったものが、自動化ラインでは0.8%未満に改善)、再加工の減少、保守頻度の低下といった間接的な便益も含まれている。高稼働率で運用されるラインへの導入時には、増加分の生産量がプレミアム価格で取引されることが多く、投資回収期間(ROI)の短縮がさらに促進される。18か月目までに累積された運用コスト削減額は、一般的に初期設備投資額(CapEx)を上回り、以降は機械の耐用年数にわたって純粋な利益率向上に貢献する。
よく 聞かれる 質問
完全自動ブロー成形機の主なメリットは何ですか?
全自動ブロー成形機は、生産の安定性を確保し、不良品を削減し、生産効率を向上させることで、廃棄物やダウンタイムを最小限に抑えながら大量のPETボトルを製造できます。
これらの機械は、どのようにボトルの品質を保証しますか?
内蔵のビジョンシステムが、卵形度(オーバリティ)や応力白濁などの欠陥をすべてのボトルに対して検査し、規格に適合した製品のみが包装ラインへと送られます。
半自動システムと比較して、人件費およびエネルギー消費量はどの程度削減されますか?
全自動システムでは、『パッケージング機械効率レポート(2023年版)』によると、人件費が37%、エネルギー消費量が22%それぞれ削減されます。
これらの機械における典型的な投資回収期間(ROI)はどのくらいですか?
年間2,000万個以上の生産を行う事業所では、人件費・エネルギー・不良品削減によるコスト削減効果により、通常18か月以内に投資回収(ROI)が達成されます。
これらの機械は、既存の包装ラインに統合可能ですか?
はい。モジュール式設計と標準化されたインターフェースにより、上流および下流の設備とのシームレスな連携が可能で、将来的な拡張にも対応できるスケーラブルなソリューションを提供します。